
|
皮带机安装及技术要求时间:2026-11-18
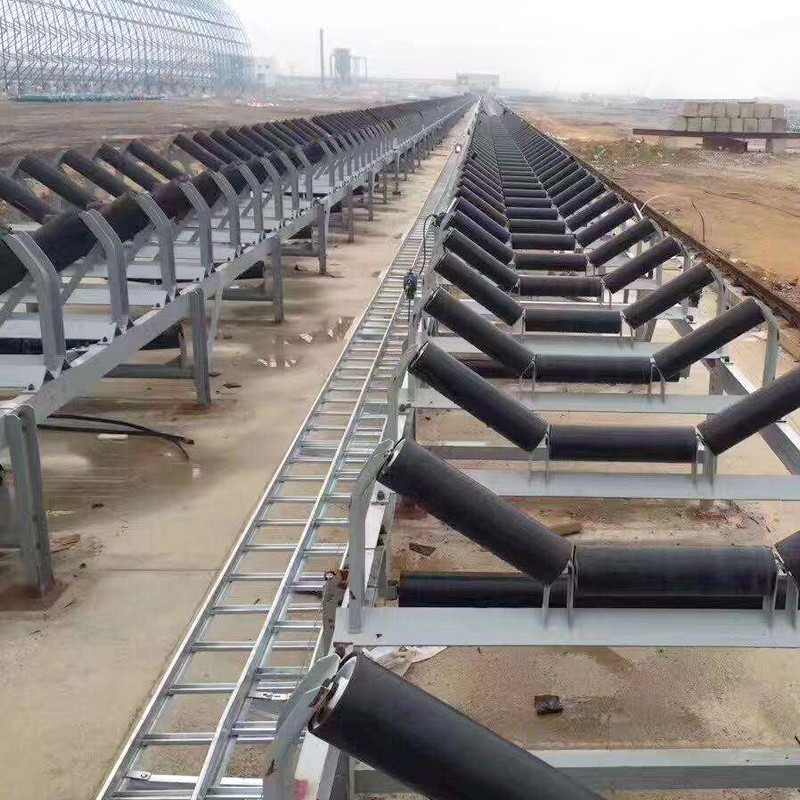
皮带机安装的核心顺序:基础验收→放线找正→机架安装→滚筒与托辊安装→驱动装置安装→输送带敷设与接头→保护装置安装→空载调试→负载调试。关键技术要求是保证整机中心线、水平度和滚筒垂直度在允许偏差内,并做好防跑偏、防打滑的调整。 安装前准备 设备检查:核对到货部件数量、型号,检查有无运输破损或缺陷,确认滚筒、托辊转动灵活。 基础与场地检查:验收混凝土基础或金属底座,复核尺寸与设计图纸一致,安装地面平整、承重达标。 技术交底:熟悉图纸,明确安装形式、零部件组成和性能参数,做好施工与安全技术交底。 安装步骤与技术要求 放线找正:用经纬仪在机头和机尾之间打出中心线标记,机架中心线与输送机纵向中心线重合,偏差不大于2mm;机架中心线直线度在任意25米内不大于5mm。 机架安装:从头架开始,依次安装中间架和尾架,机架中心线偏差每米不超过±0.1mm,全长累计误差不超过35mm;支腿垂直度偏差不大于2/1000。 滚筒安装:传动滚筒轴向与输送机中心线垂直,滚筒横向中心线与纵向中心线重合,偏差不大于2mm;滚筒轴线垂直度偏差不大于2/1000,水平度偏差不大于1/1000。 托辊安装:所有托辊排成行、互相平行并保持横向水平,转动灵活无卡滞;弯转段托辊架间距为正常间距的1/2~1/3。 驱动装置安装:减速器轴线与传动轴线平行,所有轴和滚筒找平,轴的水平误差允许在0.5—1.5mm范围内;驱动滚筒与减速机同轴度径向不大于0.2mm。 输送带敷设:将输送带平铺在空载段托辊上,围抱驱动滚筒后再敷在重载段;接头处必须保持平直、结合紧密,两段胶带连接处中心线重合部分不小于3mm。 张紧装置调整:螺旋式或车式拉紧装置向传动装置方向拉移,垂直式拉紧装置使滚筒移到上方,松紧适度,避免打滑或跑偏。 保护装置安装要求 防打滑保护:电感式磁铁安装在改向滚筒侧面,传感器与磁铁距离10mm~50mm;滚轮式安装在回程输送带上表面,偏离中心线不超过±100mm。 防跑偏保护:成对对称安装在机架上,摆杆居中位置与托辊轴线和带面垂直,距托辊外边缘不超过20mm;机头、机尾10m~15m范围内各安装一对,长度超过300m时中间段至少设置一对。 防堆煤保护:安装在煤仓上口及带式输送机搭接处,煤仓处传感器安装在机头下输送带水平200mm以下。 温度与烟雾监测:每个驱动滚筒处至少安装一个温度传感器,热电偶式距滚筒表面小于15mm,红外式小于500mm;烟雾传感器安装在驱动滚筒下风侧10m~15m处,吊挂高度距顶板不大于300mm。 沿线急停闭锁:安装在行人侧机架上,间距不大于50m,拉线吊挂点间距不大于3m,拉线所需拉力40N~200N。 调试与试运行 空载调试:空载运行30—60分钟,观察输送带有无跑偏、打滑,检查电机、滚筒运行是否平稳、有无异响,驱动部分温度是否正常。 负载调试:从50%负载开始逐步增加,运行1—2小时,检查物料输送是否顺畅、有无散落,再次调整输送带松紧度。 跑偏调整:皮带偏向哪一侧,托辊组的哪一侧朝皮带前进方向前移,或另一侧后移;头部滚筒跑偏时,左侧跑偏则左侧轴承座前移,尾部滚筒调整方法相反。 |

 青岛输送机
 大倾角输送带
